

 es
 English
 Español
 中文简体

Contenido
- 1 Qué implica la fabricación de estructuras de acero, etapa por etapa
- 2 Tolerancias: medidas en milímetros, no observadas
- 3 Decisiones de diseño que impulsan el costo de fabricación
- 4 Controles de calidad que vale la pena realizar antes de firmar
- 5 Desde el piso del taller hasta el montaje en el sitio
- 6 Cómo se ve la capacidad de fabricación real
Cuando dos fabricantes cotizan el mismo taller de 800 toneladas y uno sale un 20 por ciento más barato, la razón rara vez es el precio del acero. Casi siempre se trata de fabricación: cuántas piezas únicas contiene el diseño, cómo se detallan las conexiones y cuánta soldadura, manipulación y retrabajo debe absorber cada taller.
Fabricación de estructuras de acero. es el proceso controlado en taller que convierte secciones laminadas, placas y perfiles huecos en componentes terminados listos para su montaje en el lugar: cortar, taladrar, doblar, soldar, enderezar, inspeccionar y recubrir. La conclusión que vale la pena mencionar desde el principio: la calidad de fabricación decide si un marco se atornilla en días o lucha durante semanas. Las secciones siguientes explican el proceso etapa por etapa, las tolerancias importantes y las comprobaciones que un comprador debe realizar antes de adjudicar un contrato.
Qué implica la fabricación de estructuras de acero, etapa por etapa
Muchos fabricantes ejecutan la producción como un flujo de cinco etapas: entrada de material, corte y perforación, conformado y ajuste, soldadura y recubrimiento. Un defecto creado tempranamente se vuelve más costoso en cada paso posterior, por lo que cada etapa conlleva sus propios puntos de control.
Preparación y corte
El material llega al depósito y se compara con los certificados de la fábrica para que cada viga y placa tenga su número de calor. Lo siguiente suele ser el granallado, que elimina las incrustaciones de laminación y el óxido para que las soldaduras y la pintura se unan según lo diseñado. Luego, el corte divide el acero en tamaños, y el método correcto depende del grosor, la forma y el volumen:
| Método | Uso típico | Fortalezas | Vigilancias |
|---|---|---|---|
| sierra circular | Secciones y barras | Extremos limpios, cuadrados y sin rebabas. | Limitado a perfiles más pequeños |
| Corte con llama (oxicombustible) | Placa gruesa, de aproximadamente 20 mm y más | Bajo costo de herramientas, maneja placas pesadas | Zona más amplia afectada por el calor; Es posible que sea necesario pulir los bordes. |
| corte por plasma | Placa media y perfiles irregulares. | Zona rápida y estrecha afectada por el calor. | Control de bisel en placa muy gruesa |
| Perforación | Orificios para pernos | Posición y diámetro precisos | El punzonado es más rápido en material fino pero endurece el borde del agujero. |
Conformado, montaje y soldadura.
Las placas se doblan o enrollan cuando el diseño requiere curvas o formas rígidas. Los instaladores ensamblan las piezas en plantillas y verifican la alineación antes de generar cualquier arco. La soldadura estructural se divide en tres grandes grupos: arco metálico manual (MMA) para reparación y trabajo en el sitio, gas activo metálico (MAG) para fabricación general en taller y soldadura por arco sumergido (SAW) para soldaduras a tope largas y pesadas en vigas y vigas cajón, donde la penetración profunda y la calidad constante del cordón compensan el costo del equipo.
La soldadura también calienta el acero y el calor cambia el material. Para los miembros que sirven cerca de hornos, hornos o zonas de riesgo de incendio, vale la pena saber a qué temperatura el acero estructural pierde resistencia, porque un arco de soldadura y un incendio en un edificio tensionan la misma propiedad. Es en las pesadas vigas cajón donde esta disciplina se hace visible en público: los miembros de los puentes soportan cargas vivas medidas en toneladas y dependen de cada centímetro de soldadura.
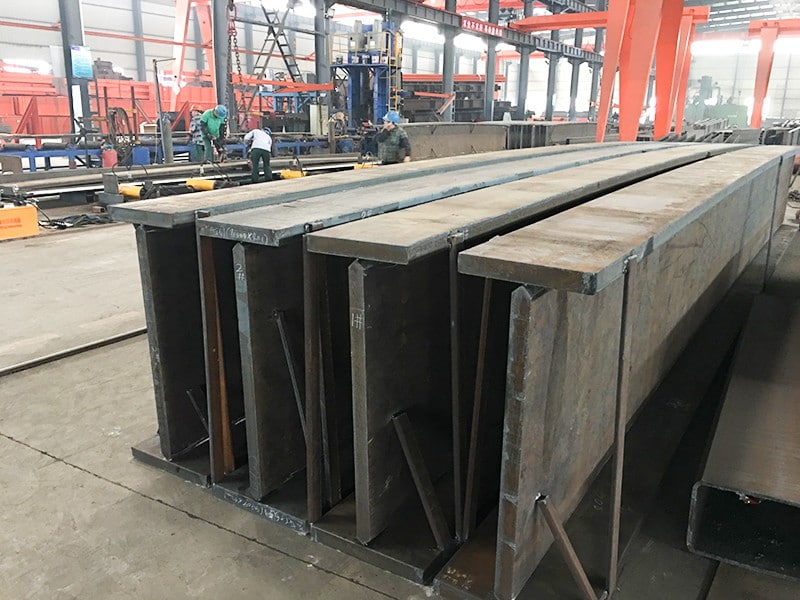 Fabricación de puentes con estructura de acero CCCC Este ejemplo de estructura de acero de puente sigue el punto de paso sobre pesadas vigas cajón que transportan cargas vivas a escala de toneladas. Muestra cómo la calidad de la soldadura y la disciplina de fabricación se traducen en miembros seguros para el servicio público de puentes. Ver producto →
Recubrimiento y protección
Después de la inspección final, los componentes se granallan hasta obtener el perfil de superficie especificado y se pintan o galvanizan. El espesor del recubrimiento se verifica con medidores de espesor de película seca: demasiado delgado y el sistema no alcanzará su vida útil, demasiado grueso y puede agrietarse. Las superficies de contacto críticas para el deslizamiento se enmascaran o se dejan al descubierto exactamente como lo requiere el diseño.
Tolerancias: medidas en milímetros, no observadas
El acero estructural no se mecaniza como una pieza de motor, pero es menos tolerante en el sitio de lo que sugiere un dibujo. La práctica común en el taller mantiene las longitudes de corte dentro de unos pocos milímetros y las posiciones de los orificios en alrededor de un milímetro de sus centros teóricos, mientras que la curvatura en una viga larga se construye deliberadamente para que el miembro se enderece bajo carga. Las cifras vinculantes siempre provienen de la especificación del proyecto y la norma aplicable (EN 1090 en Europa, códigos AISC en América del Norte, GB 50205 en China) y el contrato debe indicar cuál se aplica.
La disciplina existe debido al ajuste. Una conexión perforada a tres milímetros de distancia puede pasar desapercibida en el taller y luego costar horas de escariado en el sitio o una reparación soldada en un miembro terminado y recubierto. La contracción de la soldadura también desalinea los miembros, por lo que los talleres experimentados compensan durante el ajuste en lugar de descubrir el problema en el ensamblaje de prueba. Un fabricante que habla fácilmente sobre informes dimensionales, comprobaciones de ajuste y control de inclinación le está diciendo algo útil; alguien que habla de tolerancias sólo después de una segunda solicitud está diciendo algo completamente distinto.
Decisiones de diseño que impulsan el costo de fabricación
Los fabricantes valoran la complejidad antes que el tonelaje. Un marco de 500 toneladas construido a partir de cuarenta módulos de bahía repetidos cuesta menos por tonelada que un marco de 300 toneladas con trescientas conexiones únicas, porque la repetición amortiza el tiempo de programación, ajuste e inspección en muchas piezas idénticas. Cuatro decisiones hacen la mayor parte de la fijación de costos incluso antes de que comiencen los detalles:
- Estandarice los tamaños de las bahías y las calidades de los miembros para que las secciones se repitan y los desechos del anidamiento de placas disminuyan.
- Prefiera los empalmes atornillados en el lugar a la soldadura en campo; El atornillado es más rápido, más silencioso y mucho más fácil de inspeccionar.
- Mantenga las conexiones simples: una placa final estándar supera a una disposición de refuerzo ornamentada tanto en costo como en riesgo de calidad.
- Invertir en documentación de ingeniería limpia; un modelo bien construido y dibujos inequívocos eliminan muchas de las preguntas que paralizan el taller.
Nada de esto significa diseñar para la máquina a expensas de la estructura. Significa reconocer que cada línea que dibuja un diseñador se convierte en minutos de manipulación, corte, soldadura e inspección en la fábrica, y un buen diseño hace que esos minutos sean predecibles.
Controles de calidad que vale la pena realizar antes de firmar
Un fabricante capaz ofrecerá voluntariamente gran parte de la siguiente evidencia; un comprador que lo solicita por escrito lo conserva utilizable cuando surge una disputa dos años después:
- Trazabilidad del material: certificados de fábrica para cada corte, adaptados a las listas de corte.
- Soldadura calificada: especificaciones de procedimientos de soldadura aprobadas y certificados de soldador para las uniones reales de su proyecto, no solo calificaciones genéricas.
- Pruebas no destructivas: pruebas ultrasónicas para soldaduras a tope de penetración total y pruebas de partículas magnéticas cuando se especifique, informadas por soldadura en lugar de como un resumen de lote.
- Registros dimensionales: estudios de construcción de miembros primarios y ensamblaje de prueba de nodos complejos antes del recubrimiento.
- Verificación del recubrimiento: lecturas del espesor de la película seca y comprobaciones del perfil de la superficie registradas por área.
- Plan de transporte y embalaje: longitudes de los miembros verificadas según los límites de la carretera, juegos de pernos embolsados y etiquetados por conjunto.
Estos registros responden a la pregunta inmediata de si el marco se montará limpiamente. También alimentan la pregunta más larga de si seguirá siendo recta y firme dentro de treinta años, un resultado que depende tanto de la selección del recubrimiento, los detalles del drenaje y el acceso al mantenimiento como del papeleo del taller.
Desde el piso del taller hasta el montaje en el sitio
La fabricación no termina con la última soldadura. Los componentes viajan, a veces a través de océanos, y el traspaso entre el taller y el sitio es donde se ganan o se pierden los cronogramas. El transporte por carretera estándar favorece a miembros de hasta aproximadamente doce metros; cualquier cosa más larga o más ancha se mueve como una carga anormal con escoltas y plazos de entrega permitidos. Los envíos de exportación añaden además embalaje apto para el mar, planificación de contenedores o carga fraccionada y coordinación portuaria.
La construcción del sitio recompensa la misma disciplina. Los pernos secuenciados, las comprobaciones de torsión y la verificación topográfica mantienen cada nivel fiel a medida que avanza, y aquí es donde un proveedor integrado se gana el sustento: cuando un equipo lleva un proyecto desde el diseño hasta la fabricación y la instalación, las conexiones chocan en la superficie del modelo en lugar de treinta metros en el aire. El trabajo industrial pesado muestra claramente su valor: la estructura de una planta de mina de carbón o un soporte de tuberías petroquímicas no deja lugar para reparaciones improvisadas una vez que se reserva el tiempo de la grúa.
Cómo se ve la capacidad de fabricación real
Las reclamaciones son baratas en esta industria; el equipo y los registros de entrega no lo son. Nuestro propio punto de referencia, construido en Sudong desde 1996, es una base de producción de 50.000 metros cuadrados que ejecuta siete líneas (seis líneas de soldadura robótica inteligente más una línea de vigas en caja) con una capacidad anual de 40.000 a 50.000 toneladas. La soldadura robótica es importante para los compradores de una manera específica: mantiene la consistencia del cordón en miles de soldaduras repetitivas, que es exactamente donde la fatiga manual aparece primero en los resultados de la inspección.
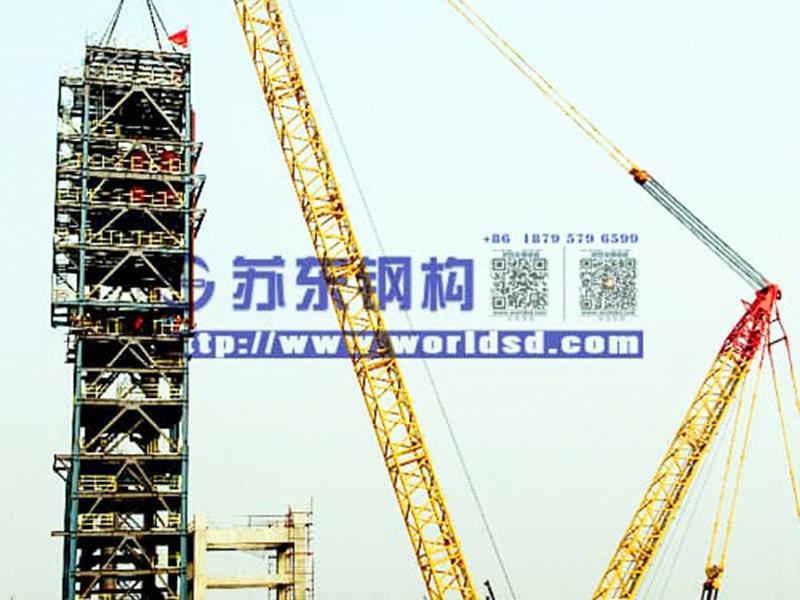 Proyecto de estructura de acero pesado COFCO Mostrado después de la discusión sobre la base de producción de Sudong y la capacidad de soldadura robótica, este proyecto de estructura de acero pesado ilustra la gama de trabajos enviados, desde estructuras de placas del sector energético hasta entregas para exportación. Ver producto →
La gama de trabajos enviados es lo segundo que hay que sopesar. Las estructuras de placas pesadas para propietarios de energía, vigas cajón soldadas para puentes de carreteras, galerías de tuberías, marcos de varios pisos y proyectos de exportación entregados a Indonesia, Israel, África y Japón ejercen cada uno una parte diferente del sistema de un fabricante. Gran parte de ese historial es visible en nuestra cartera de proyectos y vale la pena revisarlo porque un taller que ya resolvió esos problemas resolverá los suyos más rápido.
Una buena fabricación de estructuras de acero no es nada glamorosa: certificados que coinciden, orificios que se alinean, soldaduras que pasan las pruebas ultrasónicas la primera vez, pintura aplicada al espesor especificado. Cada uno de esos resultados se establece mediante el control del proceso en el taller, mucho antes de que se levante la primera columna. Los compradores que pasan una hora verificando ese control (o mejor, recorriendo la línea en persona) rutinariamente ahorran meses en el sitio, y en ningún lugar más que en plantas industriales de trabajo pesado, donde las cargas son altas y el tiempo de inactividad es costoso.
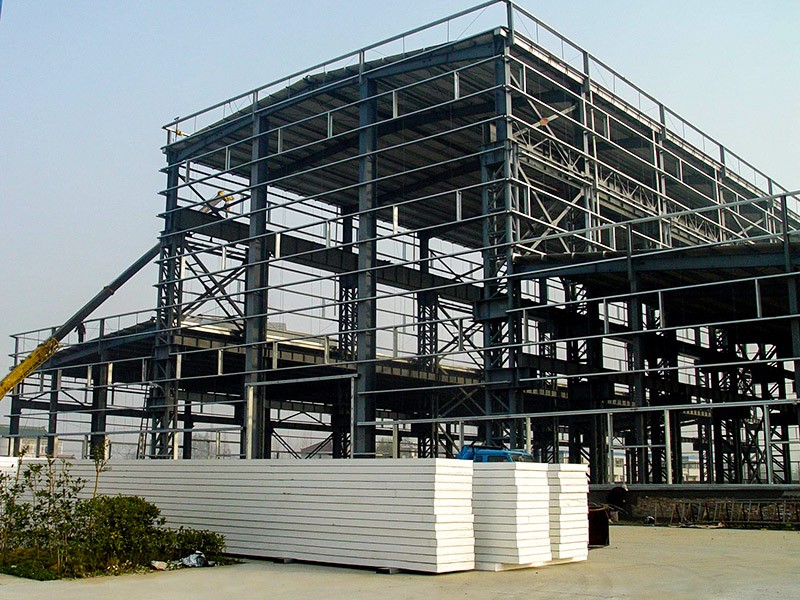 Fabricación de plantas industriales de servicio pesado El artículo cierra con el control de procesos en el taller que ahorra meses en el sitio. Estos proyectos de plantas industriales de servicio pesado demuestran la fabricación donde las cargas son altas y el tiempo de inactividad es costoso, con soporte de revisión de planos y modelado de TEKLA. Ver producto →


